
Optimisation G-Code Fusion 360 : Éliminer les Saccades et Broutages grâce aux Arcs G02/G03
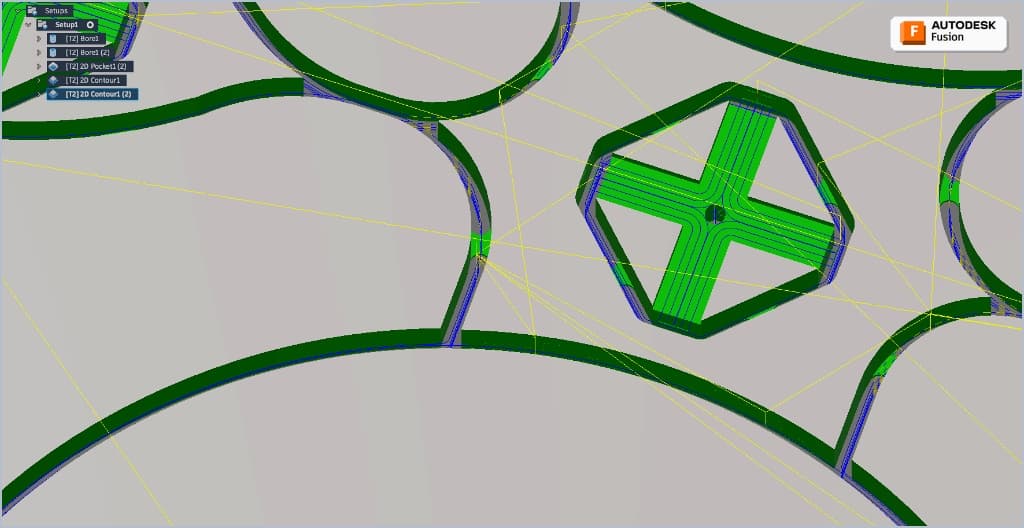
Lors du fraisage numérique de courbes complexes, de plateaux circulaires, de découpes organiques ou de formes importées depuis des fichiers vectoriels (splines issues de Rhino, Illustrator ou DXF d'architectes), de nombreux ateliers d'usinage et concepteurs sont confrontés au même cauchemar mécanique :
- Un état de surface de chant dégradé : stries verticales, facettes polygonales, micro-crantages et marques de broutement.
- Une résonance mécanique violente : la machine tremble, les moteurs pas-à-pas ou servomoteurs émettent un son saccadé caractéristique, et le portique entre en vibration.
- Une explosion du volume de code : des fichiers G-code de 40 000 à 60 000 lignes pesant plusieurs mégaoctets pour de simples pièces 2D, saturant les mémoires tampons des contrôleurs numériques.
Chez Alcyde, dans notre atelier d'usinage CNC à Toulouse, nous avons mené un audit approfondi sur ce phénomène lors de la production de plateaux de tables en plastique 100 % recyclé haute densité (panneaux PAV2 de 15 mm pour la designer Chloé Pélissier).
Ce retour d'expérience détaille l'analyse des causes racines sous Autodesk Fusion 360, la configuration exacte pour forcer la génération d'arcs circulaires continus (G02 et G03), et les résultats mesurés sur nos machines avec un fichier G-code divisé par 20 et un chant miroir sans aucune vibration.
1. Pourquoi la CNC saccade-t-elle dans les courbes ?
Pour comprendre l'origine des saccades, il faut plonger dans la façon dont le post-processeur traduit les trajectoires mathématiques.
Dans la norme ISO du G-code :
- Le code
G01commande un déplacement linéaire en ligne droite à vitesse d'avance contrôlée (F). - Les codes
G02(sens horaire) etG03(sens anti-horaire) commandent un véritable arc de cercle continu défini par son rayon ou les coordonnées de son centre (I,J).
Quand une spline ou un contour courbe est mal paramétré dans Fusion 360, le logiciel ne génère aucun arc G02 ou G03. Il segmente la courbe en une multitude de minuscules segments droits G01 de 0,2 mm à 1,0 mm de long.
Sur la machine, le contrôleur numérique tente de respecter ces milliers de micro-lignes. Même avec les meilleurs algorithmes d'anticipation de trajectoire (look-ahead ou lissage de vitesse), la machine est soumise à des micro-décélérations et réaccélérations permanentes. Ces à-coups génèrent une résonance harmonique qui se répercute directement dans la fraise carbure et marque le matériau.
2. Les 3 causes racines identifiées dans Autodesk Fusion 360
Après des dizaines d'heures de benchmark en atelier et l'analyse fine des fichiers G-code bruts, nous avons isolé les trois verrous qui empêchent Fusion 360 de sortir des trajectoires circulaires fluides.
Cause n°1 : L'option "Feed Optimization" (Le tueur d'arcs)
Dans l'onglet Passes d'une opération de contour 2D, Fusion 360 propose l'option Feed Optimization (Optimisation de l'avance / Réduction de l'avance dans les angles).
- Le piège : Lorsque cette case est cochée pour ralentir dans les virages serrés, Fusion analyse chaque raccord de micro-facette comme un angle potentiel.
- La sanction mathématique : En G-code standard, un arc
G02/G03possède une vitesse d'avance unique et constante sur toute sa trajectoire. Pour faire varier la vitesse millimètre par millimètre (par exemple passer de 2 700 mm/min à 1 500 mm/min puis réaccélérer, ce qui arrivait plus de 4 200 fois dans notre fichier de test), Fusion est mathématiquement forcé de briser les arcs en lignesG01. - La règle d'atelier : En contournage de panneaux et matériaux tendres ou semi-rigides (bois, contreplaqué, PEHD, plastique recyclé), cette option doit être impérativement décochée.
Cause n°2 : Le déséquilibre du ratio Tolérance vs Lissage (Smoothing)
Dans Fusion 360, deux paramètres définissent la fidélité géométrique de la passe :
- Tolérance (Tolerance) : l'écart maximal autorisé entre le modèle 3D théorique et la trajectoire calculée par le solveur CAM.
- Lissage (Smoothing) : le filtre d'arc-fitting qui cherche à regrouper les micro-segments en véritables arcs de cercle.
- Le piège : De nombreux programmeurs règlent une tolérance excessivement fine (ex: 0,005 mm ou 0,01 mm) en pensant améliorer la finition, tout en laissant le lissage désactivé ou réglé sur une valeur identique.
- La règle mathématique Autodesk : Pour qu'un algorithme puisse convertir une succession de segments en un arc de cercle parfait sans trahir la géométrie, il lui faut une marge de liberté. La tolérance de lissage doit être 2 à 3 fois supérieure à la tolérance de calcul.
- Le calibrage optimal Alcyde :
- Tolérance = 0,02 mm (précision géométrique nominale amplement suffisante pour tout agencement ou pièce mécanique bois/plastique).
- Tolérance de lissage = 0,05 mm (donne les 50 micromètres nécessaires au solveur pour fusionner les segments en arcs
G02/G03).
Cause n°3 : Le piège de la plongée verticale (Vertical Lead-in) et de la boucle 360°
Le comportement aux liaisons d'entrée et de sortie (Linking) conditionne l'ensemble de la trajectoire :
- L'arc vertical en Z : Si le paramètre Vertical Lead-In Radius est supérieur à 0, Fusion effectue une plongée hélicoïdale ou arquée en trois dimensions. Or, les post-processeurs pour commandes numériques 3 axes travaillent dans le plan horizontal XY (
G17) et linéarisent immédiatement tout arc 3D en dizaines de lignesG01. - La boucle fermée à 360° : Sur un cercle ou une ellipse fermée sans entrée tangente, le point d'arrivée coïncide avec le point de départ sans discontinuité franche. L'algorithme d'arc-fitting capitule fréquemment, transformant un simple cercle de 380 mm en plus de 680 micro-lignes droites !
3. Le tableau de réglage officiel validé chez Alcyde
Voici les réglages précis à appliquer dans vos opérations de contournage 2D (2D Contour) sous Autodesk Fusion 360 :
Onglet Passes (Passes)
| Paramètre | Valeur recommandée | Rôle technique |
|---|---|---|
| Tolerance | 0,02 mm |
Précision géométrique nominale de la pièce |
| Smoothing | Activé (Coché) | Active l'algorithme de reconstruction d'arcs (Arc Fitting) |
| Smoothing Tolerance | 0,05 mm |
Marge mathématique x2,5 pour autoriser la création d'arcs |
| Feed Optimization | DÉSACTIVÉ (Décoché) | Empêche la destruction des arcs par sauts d'avance intempestifs |
| Finishing Feedrate | Identique ou calibrée | Maintient une vitesse de coupe continue sans saccade |
Onglet Liaisons (Linking)
| Paramètre | Valeur recommandée | Rôle technique |
|---|---|---|
| Lead-In (Entry) | Activé (Coché) | Assure une approche progressive hors matière |
| Horizontal Lead-In Radius | 3,00 mm |
Arc tangent propre dans le plan XY (pur arc G02/G03) |
| Lead-In Sweep Angle | 90,00 deg |
Raccordement perpendiculaire sans à-coup |
| Linear Lead-In Distance | 0,600 mm |
Dégagement linéaire pour la compensation de rayon d'outil (G41/G42) |
| Vertical Lead-In Radius | 0,00 mm (Zéro) |
CRITIQUE : Évite la linéarisation 3D en micro-lignes G01 |
| Lead-Out (Exit) | Activé (Coché) | Évite la marque verticale de remontée de fraise contre la pièce finie |
| Same as Lead-In | Activé (Coché) | Symétrie parfaite entre l'engagement et le dégagement |
4. Stratégie Machine : Adapter l'usinage à la cinématique
Tous les bâtis de machines CNC ne réagissent pas de la même manière aux efforts de coupe :
Sur fraiseuse CNC à portique modulaire
Sur un portique modulaire, la rigidité radiale demande de la méthode. Réaliser la cote finale en pleine passe engendre une déflexion de l'outil et de la potence Z, créant des micro-vibrations même avec un G-code parfait.
- La règle des deux temps :
- Ébauche : Descente par passes de 4 à 5 mm de profondeur avec une surépaisseur radiale (Stock to Leave) de 0,35 mm (surépaisseur axiale Z = 0).
- Finition dédiée : Même outil carbure, plongée à pleine profondeur en une seule passe rasant les 0,35 mm restants avec le lissage d'arcs activé. L'effort de coupe est quasi nul (inférieur à 2 Newtons) : zéro déflexion, zéro vibration et chant glacé.
Sur centre d'usinage industriel lourd (Bâti 4x2 m haute inertie)
Sur un bâti mécano-soudé lourd en acier de plusieurs tonnes, la rigidité permet d'exploiter les fonctions d'interpolation avancées du contrôleur numérique :
- High Precision / SGI Mode (
useSmoothing) : réglé surFine VelocityouAutomatic. - Machining Condition (
precisionLevel) : configuré surP2 More Arcs. - Le post-processeur génère les blocs d'interpolation dynamique de haute précision, qui synchronisent l'anticipation de trajectoire industrielle (look-ahead) avec les arcs du G-code pour garantir une vitesse de défilement maximale sans ralentissement dans les courbes.
5. Les résultats mesurés en atelier (Cas client Chloé Pélissier)
Sur une série de plateaux en plastique 100 % recyclé Le Pavé (PAV2 15 mm) comprenant des découpes ovales et circulaires :
| Indicateur mesuré | Avant Optimisation | Après Optimisation Alcyde | Gain Réel |
|---|---|---|---|
| Nombre de lignes de G-code | 46 380 lignes | 2 271 lignes | -95,1 % (Divisé par 20) |
| Poids du fichier programme | 1 065 Ko (1,06 Mo) | 54 Ko | Ultra-léger, chargement instantané |
| Nombre de vrais arcs G02/G03 | Quasi nul (fragmenté) | 803 arcs continus | Fluidité cinématique parfaite |
| Cercle 380 mm (Pièce 1) | 688 lignes G01 (facettes) |
5 arcs continus G03 |
-99,3 % de lignes sur la forme |
| Stabilité de l'avance F | 4 220 saccades F1500/F2700 | 2 700 mm/min stable | Zéro vibration, chant miroir |
Conclusion : La précision industrielle ne s'improvise pas
Dans la sous-traitance CNC moderne, la qualité d'une pièce ne dépend pas seulement de la machine ou de la fraise utilisée : elle se joue à la source, dans la rigueur mathématique de la programmation FAO.
En supprimant les micro-saccades et en générant des trajectoires circulaires natives, vous préservez la mécanique de votre machine, multipliez la durée de vie de vos outils coupants et offrez à vos clients un état de surface irréprochable qui supprime les heures fastidieuses de ponçage manuel.
Vous avez un projet d'usinage complexe sur bois, contreplaqué ou plastiques techniques en Occitanie ou en Europe ?
Faites appel à l'expertise d'Alcyde : nous analysons vos modèles 3D et vous garantissons une exécution industrielle de haute précision.
Besoin d'un partenaire d'usinage CNC grand format ?
Notre atelier à Toulouse et Lombez transforme vos fichiers 2D/3D en pièces usinées avec devis garanti sous 48h.
Découvrir notre service d'usinage CNC Toulouse →Besoin d'une pièce technique similaire ?
Notre atelier à Toulouse façonne vos prototypes et moyennes séries de pièces en bois et composites avec la même rigueur de précision industrielle.